
 English
 Русский
 عربي
 Español
 한국어
 简体中文
 Português
 Français
 Deutsch
 日本語
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
- Soluciones para la carne de res
- Soluciones para el sector porcino
- Soluciones para corderos
- Soluciones avícolas
- Equipo auxiliar sanitario para talleres
- Equipos de refrigeración, congelación y almacenamiento
September 18, 2026
América Latina consume más pollo per cápita que casi cualquier otra región, pero gran parte de su capacidad de sacrificio sigue procediendo de pequeños talleres donde todo depende del trabajo manual: sacrificio a mano, desplume a mano, eviscerado a mano y procesamiento al aire libre que ningún comprador moderno aceptaría auditar. Cuando un procesador avícola venezolano decidió subir de segmento, necesitaba una línea de procesamiento de pollos capaz de manejar 5.000 aves al día con higiene constante, inspección documentada y cadena de frío, entregada como un conjunto de equipos completo dentro de una ventana de transición planificada. Este caso de proyecto avícola revisa cómo Henger Technology llevó a cabo esa transformación: la configuración de equipos instalada, cómo se planificó y ejecutó la sustitución de toda la línea, y los resultados tras alcanzar la línea su volumen diario objetivo.
• Producción limitada por el trabajo manual: En un taller manual, el volumen diario está limitado por el número de manos disponibles. El sacrificio, el desplume y el eviscerado compiten por los mismos trabajadores, y la calidad cae a medida que avanza el turno. Sin una línea de procesamiento de pollos, la planta no podía optar en absoluto a contratos institucionales y mayoristas.
• Condiciones de higiene que ningún comprador aprobaría: El procesamiento al aire libre, las mesas de madera y el transporte de aves a mano entre estaciones crean riesgos de contaminación cruzada que suspenden toda auditoría seria de clientes. Los compradores exigen ahora equipos de acero inoxidable, superficies limpiables y un programa de saneamiento documentado antes de firmar acuerdos de suministro.
• Sin aturdimiento controlado ni sacrificio constante: El sacrificio manual sin aturdimiento controlado produce un bienestar animal variable y una calidad de carne variable. Una línea comercial exige equipos de aturdimiento configurados para el proceso de la planta, con ajustes que puedan documentarse y repetirse cada día.
• Pérdidas por contaminación en el eviscerado: El eviscerado a mano en mesas abarrotadas rompe intestinos y contamina canales, obligando a retrabajo y pérdidas por recorte. A medida que crece el volumen, las pérdidas crecen con él, erosionando el margen que la planta necesita para financiar su mejora.
• Sin cadena de frío tras la sala de sacrificio: Sin refrigeración inmediata tras el eviscerado, la temperatura del canal permanece en el rango de crecimiento bacteriano, la vida útil se acorta y los compradores descuentan o rechazan el producto. La antigua instalación de la planta no tenía ninguna etapa de refrigeración adecuada.
• La transición exigía sustituir toda la línea: El equipo del taller manual no podía mejorarse estación por estación; la única vía viable era sustituir toda la línea de procesamiento como un único conjunto de equipos integrado. Eso significaba que la transición debía planificarse como una ventana de parada definida, con stock de reserva acumulado con antelación y calendarios de entrega acordados con los clientes antes de comenzar la instalación.
La nueva línea se planificó conforme a los marcos de seguridad alimentaria que las plantas avícolas deben satisfacer para los compradores mayoristas nacionales y cualquier ambición exportadora futura. Las referencias pertinentes incluyen:
• HACCP (Análisis de Peligros y Puntos de Control Críticos): La configuración de la línea da al plan HACCP de la planta sus controles físicos: parámetros de aturdimiento y escaldado que pueden registrarse, temperaturas de refrigeración controladas en puntos definidos y calendarios de limpieza para cada superficie en contacto con el producto. Los registros generados respaldan las auditorías de clientes y cualquier certificación futura.
• GMP (Buenas Prácticas de Fabricación): Los equipos de acero inoxidable con superficies limpiables sustituyeron a las mesas de madera, y la distribución ahora separa las zonas de manejo de aves vivas, sacrificio, eviscerado y envasado. Las estaciones de higiene del personal en los límites de zona completan la estructura GMP de la instalación.
• Principios Generales de Higiene de los Alimentos del Codex Alimentarius (CXC 1-1969): La línea sigue un flujo de producto unidireccional sin que aves o canales crucen de vuelta entre zonas limpias y sucias, con acceso de inspección en cada etapa del proceso, en línea con el marco del Codex para el procesamiento avícola.
• Reglamento (CE) n.º 853/2004 de la UE (Higiene de la carne): Aunque el mercado actual de la planta es nacional, los equipos y la distribución se planificaron de modo que la estructura de higiene coincida con lo que se espera que demuestren los establecimientos de carne que abastecen a mercados de exportación, manteniendo abiertas las opciones de mercado futuras.
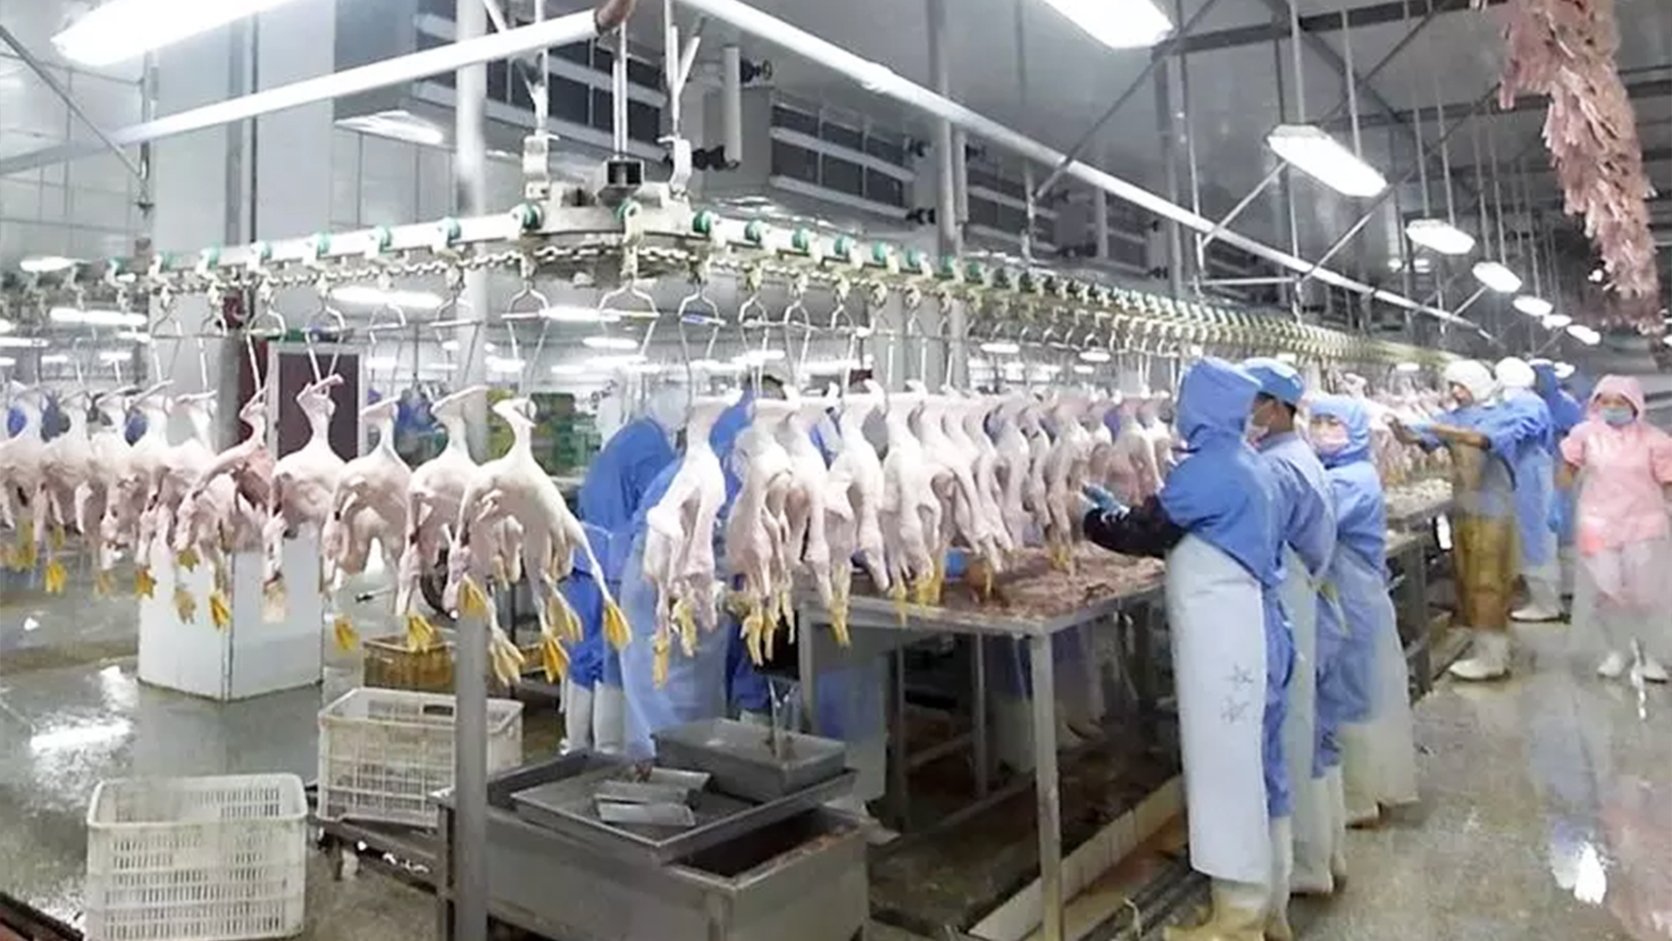
Henger Technology entregó el equipo de sacrificio avícola de este proyecto como una línea de procesamiento de pollos integrada, configurada para 5.000 aves al día. Las secciones siguientes recorren la línea en orden de proceso.
Etapa 1: Manejo de aves vivas y aturdimiento controlado
Las aves vivas llegan en cajas de transporte, que se vacían en la zona de colgado y luego se dirigen a la lavadora de cajas, de modo que las cajas vacías se lavan y desinfectan antes de la siguiente carga. Las aves se cuelgan del transportador aéreo y pasan por el aturdidor de baño de agua, que las deja inconscientes con ajustes controlados que el operario puede documentar y repetir, sustituyendo el manejo manual variable del antiguo taller.
Etapa 2: Sangrado, escaldado y desplume
Tras el aturdimiento, las aves pasan por el túnel de sangrado para el periodo controlado de sangrado, y luego entran en el tanque de escaldado, donde la temperatura del agua y el tiempo de inmersión se ajustan para aflojar las plumas sin dañar la piel. Las máquinas de desplume retiran después las plumas con dedos de goma giratorios, entregando canales limpios a la etapa de eviscerado a velocidad de línea. Cada etapa sustituyó a un puesto manual abarrotado en el que la producción y la calidad dependían de trabajadores individuales.
Etapa 3: Eviscerado e inspección
Los canales pasan al transportador de eviscerado, donde las aves se abren y las vísceras se extraen con muchas menos roturas que en el procesamiento manual, y las menudencias comestibles se separan en mesas dedicadas. La estación de inspección junto a la línea permite al inspector de la planta revisar canales y vísceras mientras pasan, condenando en el acto las aves afectadas. El flujo unidireccional de la línea de procesamiento de pollos mantiene el producto inspeccionado avanzando sin cruzar de vuelta a zonas sucias.
Etapa 4: Refrigeración, corte y envasado
Tras la inspección, los canales pasan por la etapa de prerrefrigeración y lavado, que baja rápidamente la temperatura para proteger la vida útil. Las aves para venta entera se refrigeran y envasan, mientras que las aves para productos de corte continúan hacia la línea de transportador de corte, donde las porciones se preparan y luego se sellan con la máquina de envasado al vacío para la distribución mayorista. Los equipos de apoyo a la higiene, desde el sistema de limpieza con espuma hasta las estaciones de higiene del personal, completan la configuración del equipo de sacrificio avícola.
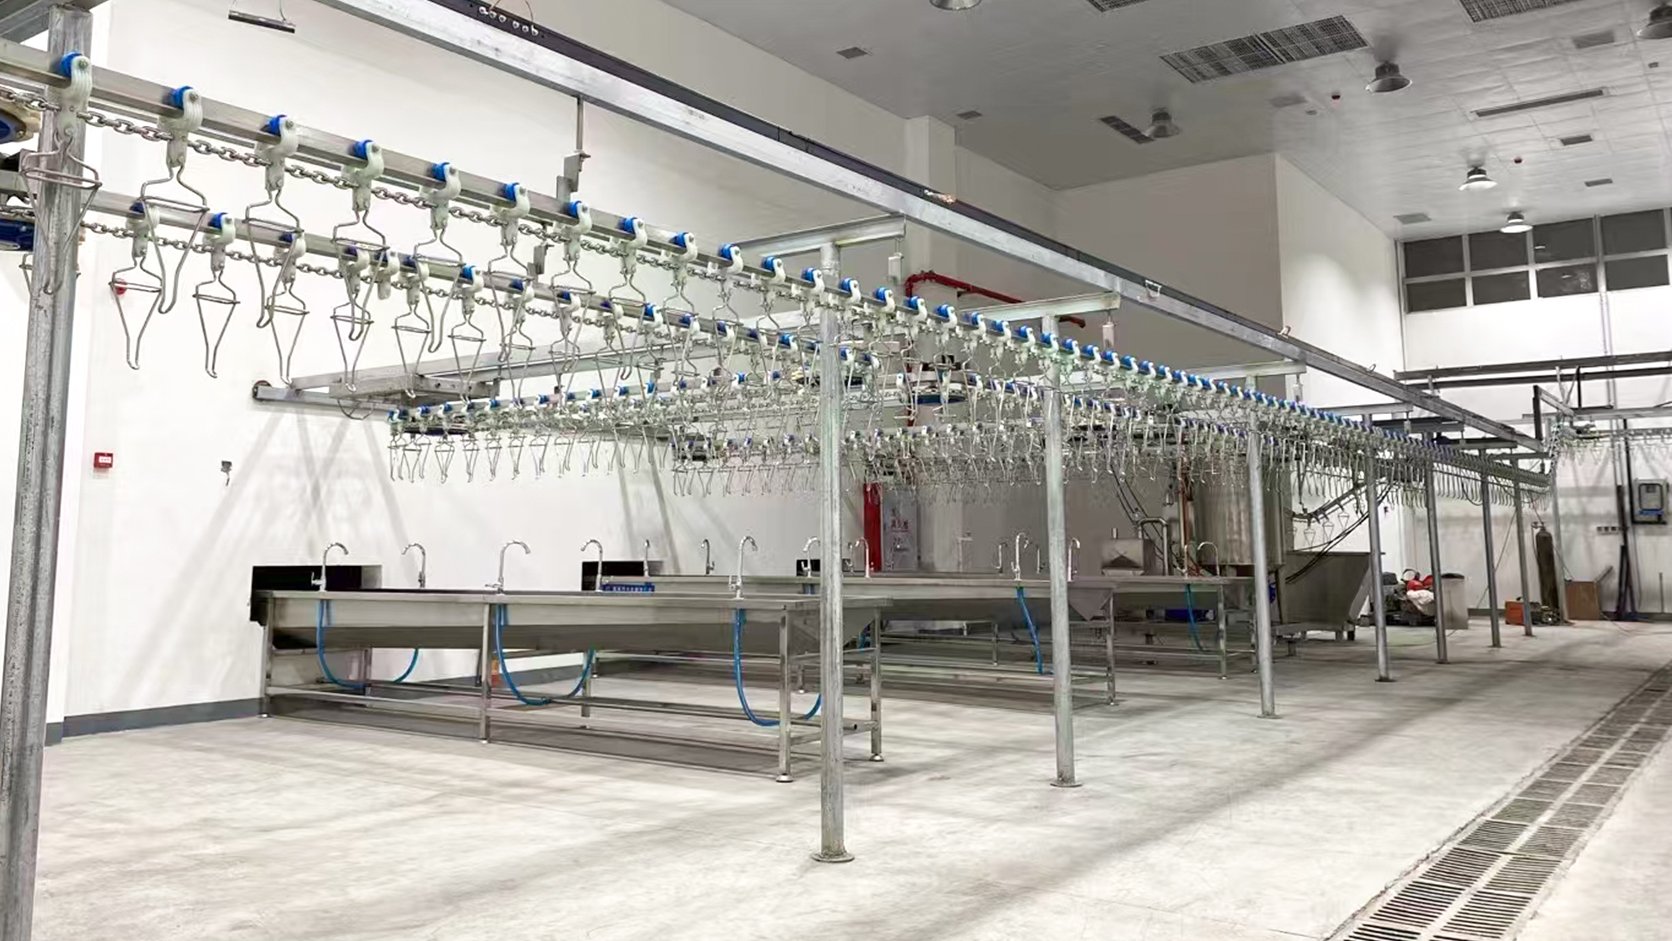
Entrega del proyecto: sustitución de toda la línea en una ventana planificada
El conjunto completo de equipos se fabricó, ensambló y probó previamente en la fábrica de Henger Technology antes del envío, de modo que el trabajo in situ pudo comprimirse en la ventana más corta posible. Dentro del periodo de parada planificado, se retiró el antiguo equipo manual y se instaló y puso en marcha toda la línea de procesamiento de pollos, desde el aturdimiento hasta la refrigeración y el envasado, como un sistema integrado único. Los ingenieros de Henger Technology probaron la línea con producción real y formaron a los operarios y al personal de mantenimiento de la planta en sus propios equipos. El paquete de entrega incluyó ajustes de equipos, procedimientos de limpieza y calendarios de mantenimiento como referencia de operación de la planta.
Resultados del proyecto: del taller a la línea comercial
La planta procesa ahora 5.000 aves al día en una línea de procesamiento de pollos comercial. El trabajo manual en el sacrificio, el desplume y el eviscerado ha desaparecido, sustituido por puestos de trabajo con ritmo de línea, producción y calidad constantes. La etapa de refrigeración controlada amplió la vida útil y eliminó las quejas por temperatura que habían seguido al antiguo proceso al aire libre, y los registros documentados de inspección y limpieza abrieron las puertas a compradores mayoristas que antes se negaban a auditar la instalación. Para los procesadores de América Latina y otras regiones de alto consumo, este caso de proyecto avícola demuestra que el paso del taller manual a la línea comercial es un proyecto de ingeniería planificable: una línea integrada, una ventana de transición definida y una puesta en marcha documentada hasta alcanzar el volumen objetivo.
La tabla siguiente enumera los principales grupos de equipos entregados para este proyecto en orden de proceso, con el papel que cada uno desempeña en la línea. Los procesadores que planean una línea avícola similar pueden usarla como referencia de configuración; la selección final se confirma contra la capacidad, el edificio y los requisitos de mercado de cada planta.
Grupo de equipos | Papel en la línea | Beneficio clave del proyecto |
Lavadora de cajas | Lava y desinfecta las cajas de transporte vacías entre cargas | Elimina una fuente recurrente de contaminación cruzada |
Transportador aéreo y aturdidor de baño de agua | Mueve las aves a través del aturdimiento controlado a velocidad de línea | Aturdimiento documentado y repetible sustituye al manejo manual variable |
Equipos de sangrado, escaldado y desplume | Periodo de sangrado controlado, tanque de escaldado y máquinas de desplume | Canales limpios entregados a velocidad de línea con calidad constante |
Transportador de eviscerado y estación de inspección | Abre canales, extrae vísceras y presenta las aves para la inspección | Menos roturas, menos retrabajo y registros de inspección documentados |
Etapa de prerrefrigeración y lavado | Baja rápidamente la temperatura del canal tras el eviscerado | Vida útil más larga y temperatura del producto estable |
Línea de transportador de corte + máquina de envasado al vacío | Prepara porciones y las sella para la distribución mayorista | Productos de corte y aves enteras desde una sola línea |
Diario:
• Ejecute la comprobación previa al turno de los ajustes del aturdidor y la temperatura del tanque de escaldado, registrando los parámetros contra la especificación de proceso documentada.
• Verifique que el ciclo de lavado de cajas se ejecutó con la concentración de detergente correcta para cada lote de cajas que regresa de las granjas.
• Compruebe las temperaturas de la etapa de refrigeración al inicio y al final de cada turno contra los límites críticos de la planta.
Semanal:
• Inspeccione los dedos de desplume por desgaste y alineación, rotándolos o sustituyéndolos según el calendario de mantenimiento.
• Ejecute el ciclo del sistema de limpieza con espuma sobre transportadores, mesas y la zona de eviscerado, y verifique los resultados de limpieza antes del siguiente día de producción.
• Revise los registros de inspección y decomiso con el equipo de calidad, buscando patrones que indiquen un problema de granja o de estabulación.
Mensual:
• Calibre los sensores de temperatura del tanque de escaldado y de la etapa de refrigeración contra un termómetro de referencia y archive los resultados.
• Lubrique las cadenas de los transportadores y los componentes de accionamiento según el calendario, comprobando el desgaste de guías y rodillos.
• Audite el stock y el uso de las estaciones de higiene en los límites de zona, reponiendo los suministros y reforzando los procedimientos donde el uso sea bajo.
Trimestral:
• Programe la inspección integral de la línea con el soporte técnico de Henger Technology, incluida la revisión diagnóstica remota de los registros de operación.
• Sustituya los componentes de desgaste, desde los dedos de desplume hasta los cojinetes de los transportadores, con repuestos originales de Henger Technology.
• Actualice la formación de operarios y la documentación de proceso para reflejar cualquier ajuste de equipos o cambio de requisitos de clientes.
P1: ¿Para qué capacidad se diseñó este proyecto avícola?
La línea de procesamiento de pollos se configuró para 5.000 aves al día. Cada etapa, desde el aturdimiento hasta la refrigeración, se comprobó contra el ritmo horario sostenido del patrón de turnos de la planta, de modo que ninguna estación limite la línea por debajo de su producción de diseño.
P2: ¿Cómo se gestionó la transición desde el taller manual?
El equipo manual no podía mejorarse sección por sección, por lo que la transición se ejecutó como una sustitución de toda la línea. El conjunto completo de equipos se probó previamente en la fábrica, se acordó una ventana de parada con los clientes con antelación, el stock de reserva cubrió el periodo de instalación y la nueva línea se puso en marcha y se hizo rampa dentro de esa ventana.
P3: ¿Qué sustituyó a las mesas manuales de eviscerado?
El transportador de eviscerado lleva las aves por puestos de trabajo donde los canales se abren y las vísceras se extraen con menos roturas que en el procesamiento manual, y la estación de inspección junto a la línea revisa cada canal antes de la refrigeración. Este flujo unidireccional sustituyó a las mesas manuales abarrotadas donde el producto cruzaba de un lado a otro.
P4: ¿Puede una planta más pequeña empezar con una línea parcial?
Sí, para plantas que construyen una instalación nueva. Henger Technology configura el equipo de sacrificio avícola por etapas para que coincida con el objetivo de capacidad actual de la planta, la mezcla de productos y el edificio. Sea cual sea el tamaño, cada línea entregada se instala y pone en marcha como una instalación integrada única, y el plan de distribución se revisa con el equipo de ingeniería antes de cualquier ampliación posterior.
P5: ¿Qué soporte postventa recibe la planta?
Henger Technology ofrece una garantía de 12 meses sobre los equipos entregados, con repuestos de uso habitual en stock para envío rápido. El soporte técnico está disponible 7x24 horas mediante asistencia remota en línea, e ingenieros de ultramar están disponibles para visitas de servicio y formación in situ.
P6: ¿Es esta configuración adecuada para otros mercados latinoamericanos?
La estructura de proceso se aplica dondequiera que el consumo de pollo sea alto y las plantas pasen de talleres manuales a líneas comerciales. Lo que cambia es el detalle de la configuración: el objetivo de capacidad, la distribución del edificio, la mezcla de productos y los requisitos de los compradores. Henger Technology confirma la configuración de cada proyecto avícola contra estos factores locales.
Este proyecto de sacrificio avícola en Venezuela muestra el arco completo de una transformación de taller a línea comercial: una línea de procesamiento de pollos configurada para 5.000 aves al día, entregada como un conjunto de equipos integrado e instalada dentro de una ventana de transición planificada, y luego puesta en marcha con el equipo local hasta que la planta pudo operarla por sí sola. La estructura de higiene, los parámetros de proceso documentados y la cadena de frío que llegaron con la línea son lo que convirtió un taller de trabajo manual en un proveedor que los compradores mayoristas auditarán y aprobarán.
Henger Technology se fundó en 2018 y posee más de 60 patentes de equipos. La empresa mantiene acuerdos de investigación conjunta con la Universidad de Comercio de Tianjin y la Universidad de Binzhou, y su equipo de ingeniería aporta más de 15 años de experiencia industrial a cada proyecto. Henger Technology invita a los visitantes a explorar sus equipos de línea de sacrificio en la feria Seoul Food and Hotel 2026.
Contacte hoy con Henger Technology para analizar su proyecto de sacrificio avícola. Visite hengerglobal.com para explorar la gama completa de equipos de sacrificio, higiene y cadena de frío, y solicite una consulta personalizada para su instalación de procesamiento.
Copyright (c) 2026 Henger Manufacturing (Shandong) Machinery Technology Co., Ltd. Todos los derechos reservados.
 Mensaje
Si tiene alguna pregunta o necesita algo relacionado con el producto, complete el siguiente formulario y nos pondremos en contacto con usted lo antes posible.
Zona de alta tecnología de la ciudad de Binzhou, provincia de Shandong, China
No. 338, calle Tun Razak, Kampung Datuk Keramat, 55000 Kuala Lumpur

