
 English
 Русский
 عربي
 Español
 한국어
 简体中文
 Português
 Français
 Deutsch
 日本語
 हिंदी
 Prancis
 Türkçe
 Tiếng Việt
 Italiano
 ไทย
- Soluciones para la carne de res
- Soluciones para el sector porcino
- Soluciones para corderos
- Soluciones avícolas
- Equipo auxiliar sanitario para talleres
- Equipos de refrigeración, congelación y almacenamiento
July 23, 2026
Después del sacrificio, los procesos bioquímicos dentro del tejido muscular no se detienen de inmediato. El glucógeno almacenado en las fibras musculares continúa descomponiéndose en ácido láctico, y sin una gestión adecuada de la temperatura, esta acumulación de ácido avanza sin control, resultando en carne pálida, blanda y exudativa (PSE) u oscura, firme y seca (DFD). La refrigeración de canales es el proceso controlado de reducir rápidamente la temperatura muscular después del sacrificio para disminuir la actividad enzimática, permitir una acumulación controlada de ácido y completar el rigor mortis en condiciones óptimas. La velocidad y uniformidad de esta reducción de temperatura determinan directamente la terneza de la carne, la estabilidad del color, la capacidad de retención de agua y la vida útil, todos parámetros de calidad críticos para los productos cárnicos de grado de exportación.
Henger Technology fabrica el equipo de refrigeración y enfriamiento ácido de canales específicamente para instalaciones de mataderos que necesitan un control de temperatura post-sacrificio preciso y repetible para los mercados de exportación. Esta guía examina los defectos de calidad asociados con una refrigeración post-sacrificio inadecuada, revisa los requisitos HACCP y de cumplimiento internacional para el enfriamiento de canales, y proporciona criterios prácticos de selección para los responsables de planta que evalúan equipos de refrigeración y enfriamiento ácido de canales. Con más de 60 patentes de invención de equipos y un equipo de ingeniería con una media de más de 15 años de experiencia industrial, Henger Technology entrega equipos de enfriamiento de canales que respaldan la calidad de la carne y el cumplimiento de seguridad alimentaria en los mercados globales de exportación.
• El rigor mortis no controlado provoca endurecimiento de la carne: Cuando la temperatura de la canal no se reduce con la suficiente rapidez después del sacrificio, el pH muscular desciende demasiado rápido mientras la temperatura muscular permanece alta. Esta combinación hace que los músculos se contraigan severamente durante el rigor mortis, produciendo carne dura y fibrosa conocida como acortamiento por frío cuando la temperatura desciende demasiado rápido, o rigor por calor cuando la temperatura permanece demasiado alta. Ambas condiciones resultan en carne que no cumple las especificaciones de terneza para los cortes premium de exportación, reduciendo el grado del producto y su valor de mercado.
• Refrigeración inconsistente en toda la carga de canales: Las salas de refrigeración convencionales a menudo carecen del flujo de aire controlado necesario para garantizar un enfriamiento uniforme de todas las canales de la carga. Las canales cercanas a las salidas de aire se enfrían más rápido que las del centro o la parte trasera de la sala, creando una calidad de carne inconsistente dentro del mismo lote. Algunas canales pueden completar el enfriamiento ácido correctamente mientras otras permanecen a temperaturas que permiten una actividad enzimática no controlada, resultando en una calidad de producto variable que complica la clasificación y la certificación de exportación.
• Monitoreo de temperatura inadecuado para el cumplimiento de exportación: Los mercados de exportación, incluidos la Unión Europea, Oriente Medio y el Sudeste Asiático, exigen registros documentados de temperatura que demuestren que las canales se han refrigerado según protocolos especificados. Las instalaciones que carecen de sistemas integrados de registro de temperatura no pueden producir la documentación necesaria para el despacho aduanero y la inspección de importación. Sin monitoreo continuo, las desviaciones de los perfiles de temperatura requeridos pasan desapercibidas, con riesgo de rechazo del envío y retiradas de producto en los puertos de destino.
• Pérdida excesiva de peso durante la refrigeración: Durante el proceso de refrigeración, las canales pierden humedad por evaporación desde la superficie. Cuando la refrigeración es lenta o el flujo de aire no está controlado, la pérdida de humedad aumenta, reduciendo el rendimiento de la canal e impactando directamente los ingresos. Para instalaciones de alto volumen, incluso un aumento del uno por ciento en la pérdida por evaporación se traduce en un impacto financiero significativo a lo largo de la producción anual. El equipo de refrigeración y enfriamiento ácido de canales correctamente diseñado minimiza la pérdida de peso mediante flujo de aire controlado y gestión de la humedad.
• Vacíos de integración de la cadena de frío entre sacrificio y corte: Después de la refrigeración y el enfriamiento ácido, las canales deben transferirse a la sala de corte o de maduración sin roturas de temperatura. Las instalaciones sin conexiones de transportador integradas o corredores con control de temperatura entre la sala de refrigeración y las áreas de procesamiento aguas abajo experimentan aumentos de temperatura que comprometen el proceso de enfriamiento ácido. Estos vacíos de la cadena de frío pueden deshacer horas de refrigeración controlada, requiriendo re-enfriamiento que retrasa la producción y aumenta los costos de energía.
• Capacidad de refrigeración limitada que crea un cuello de botella de producción: Cuando el rendimiento de la línea de sacrificio supera la capacidad de refrigeración, las canales se acumulan en el área de sacrificio o se refrigeran apresuradamente sin completar el proceso completo de eliminación de ácido. Este cuello de botella obliga a las instalaciones a reducir el volumen de sacrificio o aceptar una calidad de carne comprometida por un enfriamiento ácido incompleto. Para operaciones orientadas a la exportación donde la calidad de la carne no es negociable, una capacidad de refrigeración insuficiente limita directamente el volumen de producción diaria alcanzable.
La refrigeración de canales y el enfriamiento ácido en las instalaciones de procesamiento de carne se rigen por normas internacionales de seguridad alimentaria y calidad que especifican requisitos de temperatura, validación del proceso y documentación. Los responsables de planta deben comprender cómo se aplica cada norma a la operación de los equipos de enfriamiento de canales:
• HACCP (Análisis de Peligros y Puntos de Control Críticos): la refrigeración de canales suele identificarse como punto crítico de control en el plan HACCP para el procesamiento de carne. El plan debe especificar que la temperatura interna de la canal alcanza el rango objetivo dentro de un plazo definido después del sacrificio, y que la temperatura se monitorea y registra para cada lote. El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology está diseñado con monitoreo integrado de temperatura para respaldar los requisitos de documentación HACCP, incluido el registro de datos de la temperatura de la cámara y la temperatura del núcleo de la canal durante todo el ciclo de enfriamiento ácido.
• ISO 9001 (Sistema de Gestión de Calidad): Los procesos de refrigeración deben documentarse, validarse y verificarse periódicamente bajo los requisitos ISO 9001. Los procedimientos operativos estándar deben definir los patrones de carga de canales, los parámetros del ciclo de refrigeración, los métodos de verificación de la temperatura del núcleo y los criterios de liberación del producto. El equipo debe mantenerse según las especificaciones del fabricante con registros de calibración para todos los sensores de temperatura y dispositivos de medición de flujo de aire.
• CE (Directiva Europea de Máquinas): Henger Technology fabrica todos los equipos de cadena de frío, incluido el equipo de refrigeración y enfriamiento ácido de canales, según las normas de conformidad CE, que cubren la seguridad eléctrica, la integridad del recipiente a presión del circuito de refrigerante, los sistemas de parada de emergencia, la seguridad del aislamiento térmico y la documentación del expediente técnico. Este cumplimiento es esencial para los equipos exportados a los mercados de la Unión Europea, donde las instalaciones de procesamiento de carne deben demostrar que todos los equipos cumplen los requisitos de la directiva europea de máquinas.
• Requisitos de certificación halal: La exportación de carne certificada halal requiere que el manejo post-sacrificio mantenga la identidad del producto y prevenga la contaminación cruzada entre productos halal y no halal. Las salas de refrigeración de canales utilizadas en instalaciones halal deben dedicarse al producto halal o someterse a una limpieza verificada entre ciclos de procesamiento. Los registros de temperatura sirven como documentación para las pistas de auditoría halal, confirmando que la calidad del producto se mantuvo durante todo el proceso de eliminación de ácido y refrigeración.
• Normas internacionales de refrigeración de carne (Codex Alimentarius): La Comisión del Codex Alimentarius y las normas internacionales de higiene de la carne especifican que las canales deben refrigerarse para reducir la temperatura interna a menos de 7 grados Celsius dentro de un plazo apropiado para la especie y el tamaño de la canal. La norma también aborda la importancia del descenso controlado del pH durante el rigor mortis para prevenir defectos de calidad. El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology está diseñado para cumplir estos requisitos de reducción de temperatura y control de ácido.
El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology está diseñado para abordar cada punto débil mediante un proceso estructurado de control de temperatura post-sacrificio. El sistema consiste en una sala de refrigeración aislada, ventiladores evaporadores de alta velocidad que entregan flujo de aire controlado a través de la carga de canales, una unidad de refrigeración con compresores dimensionados a la capacidad, y un sistema integrado de monitoreo de temperatura con registro de datos. Todos los componentes estructurales en contacto con el entorno de procesamiento se construyen en acero inoxidable de grado alimentario:
• Fase 1 — Pre-refrigeración y descontaminación de superficies: Inmediatamente después del sacrificio y el desollado, las canales entran en la máquina de pre-refrigeración y lavado para la reducción inicial de la temperatura de superficie y la reducción de la carga microbiana. Este paso de pre-refrigeración baja rápidamente la temperatura de superficie, frenando el crecimiento bacteriano superficial mientras se inicia el proceso principal de enfriamiento ácido. La máquina de pre-refrigeración y lavado utiliza rociado de agua refrigerada e inmersión para preparar las canales para el entorno controlado de enfriamiento ácido.
• Fase 2 — Refrigeración primaria y eliminación de ácido: Las canales se transfieren mediante el transportador colgante de procesamiento de canales a la sala principal de refrigeración. Los ventiladores evaporadores de alta velocidad entregan aire de 0 a 4 grados Celsius a través de las canales a velocidades controladas. Durante esta fase, la temperatura muscular desciende de aproximadamente 38 grados Celsius a menos de 7 grados Celsius en un período de 12 a 24 horas según la especie y el tamaño de la canal. La reducción controlada de temperatura permite que el glucógeno se convierta en ácido láctico a un ritmo que produce un descenso óptimo del pH, completando el rigor mortis sin acortamiento por frío ni rigor por calor. Este es el núcleo del proceso de refrigeración de canales que determina la calidad final de la carne.
• Fase 3 — Equilibrio de temperatura y maduración: Después de la refrigeración primaria, las canales pueden mantenerse en la sección de maduración de la sala de refrigeración o transferirse a una sala de maduración dedicada durante un período prolongado. Durante esta fase, la temperatura muscular se mantiene a 0-2 grados Celsius mientras los procesos enzimáticos naturales ablandan la carne. La duración de la maduración depende de la especie, el mercado objetivo y el grado del producto, desde 24 horas para cerdo hasta 7-14 días para vacuno premium. El sistema integrado de monitoreo de temperatura mantiene un registro de datos continuo durante todo el período de maduración.
• Fase 4 — Transferencia al corte o congelación: Una vez completados el enfriamiento ácido y la maduración, las canales se transfieren a la línea de transportador de corte para el despiece en cortes primarios y subprimarios, o al túnel de congelación rápida para la congelación rápida de productos de exportación. La ruta de transferencia está diseñada para minimizar la exposición a la temperatura, con corredores aislados o conexiones directas de paso que mantienen la integridad de la cadena de frío. Las canales que cumplen las especificaciones de temperatura de exportación proceden directamente al envasado, mientras que las que requieren más refrigeración se devuelven a la sala de refrigeración.
El equipo de refrigeración y enfriamiento ácido de canales se integra con los equipos complementarios de cadena de frío de Henger Technology para construir una infraestructura completa de control de temperatura post-sacrificio. El túnel de congelación rápida maneja la congelación rápida de cortes terminados para exportación congelada. El almacenamiento en frío industrial proporciona almacenamiento estable a largo plazo refrigerado o congelado. Las instalaciones de soporte de aislamiento de cámaras frigoríficas, incluidas puertas aisladas, sistemas de paneles y componentes de monitoreo de temperatura, garantizan la integridad de la cadena de frío en toda la instalación. Juntos, estos sistemas forman un enfoque integrado de la gestión de la cadena de frío del matadero que respalda el cumplimiento de exportación en todas las etapas de procesamiento.
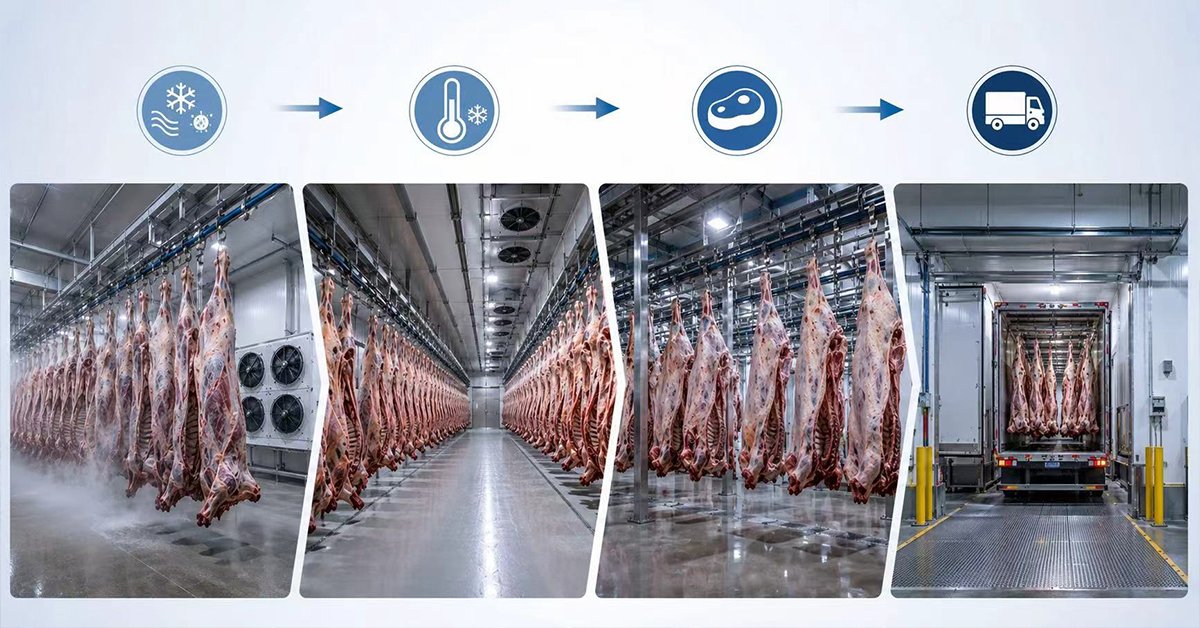
Los equipos de cadena de frío de Henger Technology se han desplegado en proyectos de mataderos en múltiples continentes. Los siguientes casos ilustran cómo el equipo de refrigeración y enfriamiento ácido de canales se integra en los sistemas completos de control de temperatura de las plantas de procesamiento:
Sudáfrica — línea de sacrificio halal de vacuno de 300 cabezas/día (completada en 2024)
Estudio de caso completo: https://es.hengerglobal.com/south-africa-cattle-halal-slaughter-line-project-case-study.html
Esta instalación de sacrificio halal de vacuno procesa 300 cabezas por día, con una parte significativa de la producción destinada a la exportación de carne refrigerada a los mercados de Oriente Medio. Henger Technology suministró un sistema de equipo de refrigeración y enfriamiento ácido de canales con capacidad acorde al volumen diario de sacrificio. Después del desollado, las canales de vacuno entran en la sala de refrigeración en el transportador colgante de procesamiento de canales, donde se someten a un ciclo de refrigeración primaria de 24 horas seguido de un período de maduración de 48 horas. El sistema integrado de monitoreo de temperatura genera la documentación requerida para las pistas de auditoría de certificación halal y el despacho aduanero de importación en los puertos de destino. La dirección de la planta informa que la terneza y la estabilidad del color de la carne de vacuno han mejorado de forma medible, con los incidentes de acortamiento por frío eliminados y las tasas de rechazo de exportación reducidas a casi cero.
Venezuela — línea de sacrificio avícola de 5.000 aves/día (completada en 2024)
Estudio de caso completo: https://es.hengerglobal.com/venezuela-poultry-slaughter-line-5000-birds-case-study.html
Esta planta de sacrificio avícola procesa 5.000 aves por día con líneas de producto refrigerado y congelado. Después de la evisceración en el transportador de evisceración, las aves pasan por la máquina de pre-refrigeración y lavado y luego entran en el equipo de refrigeración y enfriamiento ácido de canales para un ciclo de refrigeración controlado que reduce la temperatura de las canales a menos de 4 grados Celsius. El sistema maneja el rendimiento continuo de la línea de procesamiento sin crear un cuello de botella, y la documentación de temperatura respalda los requisitos de cumplimiento de la instalación para la distribución doméstica y la exportación regional.
Venezuela — línea de sacrificio porcino de 500 cabezas/día (completada en 2024)
Estudio de caso completo: https://www.hengerglobal.com/venezuela-500-head-pig-slaughter-line-project-case.html
Esta planta de sacrificio porcino procesa 500 cabezas por día para los mercados domésticos y de exportación regional. Después del escaldado, el depilado y la evisceración, las canales de cerdo entran en el equipo de refrigeración y enfriamiento ácido de canales para un ciclo de refrigeración primaria de 12 a 16 horas. El proceso controlado de eliminación de ácido garantiza que el cerdo cumpla las especificaciones de pH y temperatura requeridas para los cortes premium. El sistema ha permitido a la instalación pasar de prácticas manuales de refrigeración a un proceso controlado que produce una calidad de producto consistente adecuada para los canales de supermercados y exportación.
[Insertar imagen]
Nombre del archivo de imagen: hengerglobal-blog-carcass-chilling-overseas-case.jpg
Texto alternativo de la imagen: equipo de refrigeración y enfriamiento ácido de canales de Henger Technology instalado en un matadero de ultramar, mostrando canales refrigeradas en transportador colgante con monitoreo de temperatura (foto real del taller)
Tamaño de la imagen: 1200x630px | Formato: WebP | Carga: diferida
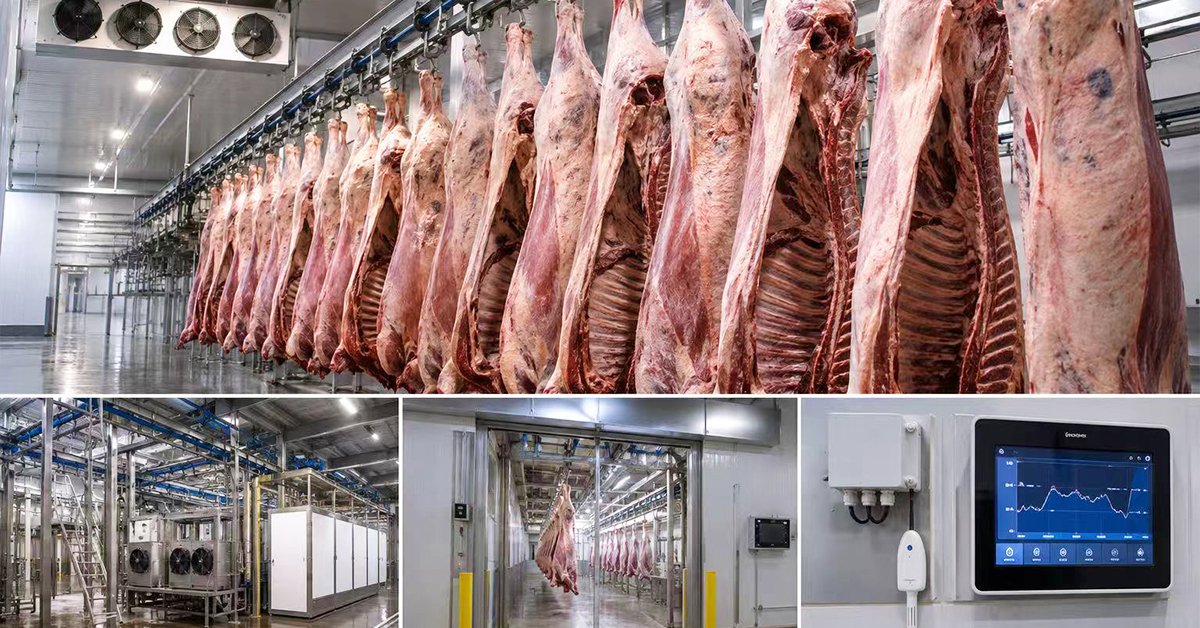
La selección de la configuración correcta de refrigeración de canales y enfriamiento ácido depende del volumen diario de procesamiento, la especie procesada, los mercados objetivo y el espacio disponible. La siguiente comparación ayuda a los responsables de planta a evaluar las opciones:
Configuración | Rango de capacidad | Características clave | Aplicación adecuada |
Sala de refrigeración por lotes | 50-200 canales/ciclo | Sala única, montaje en riel, operación manual de puerta | Plantas pequeñas y medianas |
Refrigerador de túnel continuo | 100-500 canales/hora | Transportador continuo, flujo de aire multi-zona, carga automática | Plantas medianas y grandes |
Sistema de refrigeración multi-zona | 200-1000 canales/ciclo | Zonas de pre-refrigeración, refrigeración primaria y maduración en secuencia | Plantas grandes, multi-especie |
Pre-refrigerador de inmersión | 500-5000 aves/hora | Inmersión en agua, contracorriente, en línea con el sacrificio | Líneas de sacrificio avícola |
Configuración personalizada | Específica del sitio | Adaptada a la distribución de la instalación, compatibilidad multi-especie | Proyectos de adaptación, líneas de producto mixtas |
Mantener un rendimiento consistente de refrigeración de canales y enfriamiento ácido requiere un programa de mantenimiento estructurado. Henger Technology proporciona listas de repuestos y calendarios de mantenimiento con cada sistema de equipo de refrigeración y enfriamiento ácido de canales. Las siguientes prácticas mantienen el equipo operando en los niveles de rendimiento diseñados:
• Diario: Inspeccione los serpentines del evaporador por acumulación de escarcha e inicie el ciclo de descongelación si la acumulación de hielo supera los 3 milímetros, verifique los sellos de las puertas por cierre correcto y fugas de aire, confirme que la temperatura de la cámara alcanza el punto de ajuste objetivo antes de cargar las canales, inspeccione los sistemas de rieles y las ruedas de los troles por operación suave, y confirme que el sistema de registro de temperatura graba datos en cada ciclo de refrigeración.
• Semanal: Inspeccione los rodamientos de los ventiladores del evaporador por ruido o vibración inusual, verifique el visor del refrigerante por el nivel de carga correcto y la ausencia de burbujas, limpie las superficies del serpentín del condensador para mantener la eficiencia del intercambio de calor, pruebe los cables calefactores de las puertas para verificar su funcionamiento correcto y prevenir la formación de hielo en los sellos de las puertas, y revise los registros de temperatura para identificar ciclos que no alcanzaron la temperatura objetivo del núcleo dentro del plazo esperado.
• Mensual: Inspeccione todas las aletas del serpentín del evaporador por daños o deformación y enderécelas según sea necesario, verifique el aislamiento de las tuberías de refrigerante por daños o infiltración de humedad, calibre los sensores de temperatura contra un termómetro de referencia, inspeccione el panel eléctrico por conexiones sueltas o decoloración térmica, y realice un ciclo completo de descongelación con limpieza posterior de la bandeja de drenaje y la línea de drenaje.
• Trimestral: Contrate un técnico de refrigeración calificado para inspeccionar el nivel de aceite del compresor, realizar una prueba de fugas de refrigerante en todas las uniones y accesorios de las tuberías, verificar el ajuste de sobrecalentamiento de la válvula de expansión, inspeccionar todos los mecanismos de bisagra de puertas y soportes de rieles por alineación, y realizar una prueba completa de rendimiento del sistema midiendo el tiempo de enfriamiento, la temperatura final y el consumo de energía frente a las especificaciones de referencia.
• Gestión de repuestos: Mantenga un inventario de componentes críticos, incluidos sensores de temperatura, juntas de sellado de puertas, rodamientos de ventiladores del evaporador, elementos calefactores de descongelación y filtros deshidratadores de refrigerante. Henger Technology mantiene un stock listo para el despacho rápido a clientes en el extranjero dentro del período de garantía de 12 meses y más allá.
• Soporte remoto: Henger Technology proporciona soporte técnico en línea 7x24 horas y resolución de problemas remota para todos los equipos de cadena de frío. Para problemas que requieren intervención práctica, los ingenieros de ultramar están disponibles para mantenimiento in situ, puesta en marcha de sistemas y visitas de reentrenamiento del personal.
P1: ¿Cuánto tiempo lleva el proceso de refrigeración y enfriamiento ácido de canales para diferentes especies?
El tiempo de refrigeración depende de la especie, el tamaño de la canal y las especificaciones del mercado objetivo. Las canales de vacuno suelen requerir de 24 a 48 horas para la refrigeración primaria y de 7 a 14 días para la maduración. Las canales de cerdo requieren de 12 a 24 horas para la refrigeración primaria. Las canales de aves requieren de 30 a 90 minutos en sistemas de inmersión o refrigeración por aire. Los ingenieros de Henger Technology calculan los tiempos esperados de refrigeración según la especie específica y el volumen de procesamiento durante la fase de dimensionamiento del equipo.
P2: ¿Cuál es la diferencia entre la congelación rápida y la refrigeración de canales?
La refrigeración de canales reduce la temperatura de la canal a 0-4 grados Celsius durante un período controlado de 12 a 48 horas, permitiendo que la eliminación de ácido y el rigor mortis se completen correctamente. La congelación rápida reduce rápidamente la temperatura del producto a -18 grados Celsius o menos en horas, produciendo producto congelado. Los dos procesos sirven propósitos diferentes: la refrigeración prepara la carne fresca para el corte y la distribución, mientras que la congelación preserva la carne para el almacenamiento a largo plazo. Ambos son etapas esenciales en un sistema integrado de cadena de frío.
P3: ¿Puede el equipo de refrigeración de canales manejar múltiples especies?
Sí. El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology puede configurarse con alturas de riel ajustables, zonas de flujo de aire variables y perfiles de temperatura programables para acomodar múltiples especies. Cuando se procesan diferentes especies en secuencia, el sistema debe limpiarse y verificarse entre lotes, particularmente para la separación halal y no halal. Los ingenieros diseñan la distribución de la sala de refrigeración y el sistema de rieles según la mezcla específica de especies durante la fase de especificación del equipo.
P4: ¿Qué temperatura deben alcanzar las canales para el cumplimiento de exportación?
La mayoría de los mercados de exportación exigen que la temperatura interna de la canal se reduzca a menos de 7 grados Celsius antes del corte, transporte o procesamiento posterior. Algunos mercados y especies tienen requisitos más específicos, como la maduración de vacuno a 0-2 grados Celsius durante períodos prolongados. El sistema integrado de monitoreo de temperatura en los equipos de Henger Technology registra las temperaturas reales de las canales durante todo el ciclo de refrigeración, generando documentación que demuestra el cumplimiento de estos requisitos para el despacho aduanero y la inspección de importación.
P5: ¿Cómo minimiza el equipo la pérdida de peso durante la refrigeración?
La pérdida de peso durante la refrigeración se debe principalmente a la evaporación de humedad de la superficie. El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology minimiza la pérdida por evaporación mediante velocidad de flujo de aire controlada, gestión de la humedad y refrigeración inicial rápida de la superficie que forma una película seca protectora en la superficie de la canal. El diseño del sistema equilibra la velocidad del aire lo suficientemente alta para un enfriamiento uniforme con niveles de humedad que reducen la pérdida de humedad, logrando típicamente una pérdida por evaporación de 1,5 a 2,5 por ciento frente al 3 a 4 por ciento en salas de refrigeración convencionales no controladas.
La refrigeración de canales y la tecnología de enfriamiento ácido representan una inversión crítica para las plantas de procesamiento de carne que necesitan producir carne de grado de exportación con terneza, color y vida útil consistentes. El equipo de refrigeración y enfriamiento ácido de canales de Henger Technology entrega una reducción de temperatura controlada y uniforme que permite la eliminación adecuada de ácido, previene defectos de calidad y mantiene los parámetros del producto que exigen los mercados de exportación. Cuando se combina con equipos complementarios de cadena de frío, incluidos el túnel de congelación rápida, el almacenamiento en frío industrial y las instalaciones de soporte de aislamiento de cámaras frigoríficas, forma parte de una infraestructura integrada de control de temperatura que respalda el cumplimiento HACCP y protege el valor del producto en toda la cadena de suministro.
Fundada en 2018 con más de 60 patentes de invención de equipos, alianzas universitarias con la Universidad de Comercio de Tianjin y la Universidad de Binzhou, y un equipo de ingeniería con una media de más de 15 años de experiencia, Henger Technology fabrica todos los equipos de cadena de frío internamente en su instalación de Shandong. Le invitamos a visitar nuestro stand en Seoul Food & Hotel 2026 para ver en persona el equipo de refrigeración y enfriamiento ácido de canales y nuestra gama completa de equipos de sacrificio, higiene y cadena de frío.
Contacte hoy con Henger Technology para analizar sus requisitos de refrigeración de canales. Visite hengerglobal.com para explorar nuestra gama completa de equipos de cadena de frío y solicite una consulta personalizada.
 Mensaje
Si tiene alguna pregunta o necesita algo relacionado con el producto, complete el siguiente formulario y nos pondremos en contacto con usted lo antes posible.
Zona de alta tecnología de la ciudad de Binzhou, provincia de Shandong, China
No. 338, calle Tun Razak, Kampung Datuk Keramat, 55000 Kuala Lumpur

